Алюминиевая уплотнительная прокладка
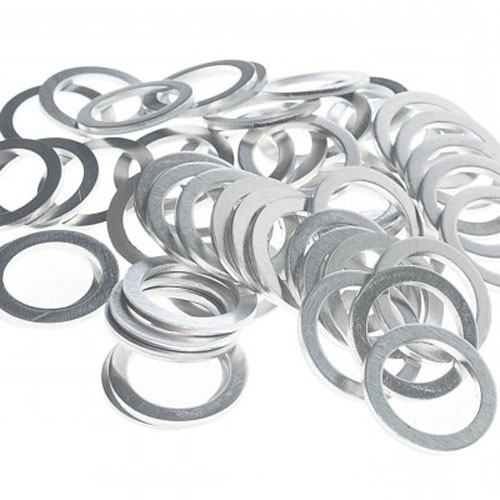


Алюминиевая уплотнительная прокладка устанавливается между сопрягаемыми поверхностями и помогает ограничить утечку рабочей среды после затяжки соединения. Для правильного выбора учитывают геометрию посадочного места, марку и состояние металла, параметры среды, нагрузку на узел и требования документации, по которой собирается оборудование.
Алюминиевые уплотнительные прокладки для герметизации соединений
Принцип действия металлического уплотнения основан на контролируемом обжатии. Более пластичный материал прокладки деформируется под монтажной нагрузкой, прилегает к контактным поверхностям и заполняет их допустимые микронеровности. Результат зависит не только от самого изделия, но и от подготовки деталей, равномерности затяжки и состояния узла.
Назначение металлического уплотнительного элемента
Прокладки из алюминия используют в разъемных неподвижных соединениях трубопроводной арматуры, приборов, агрегатов и технологического оборудования, если это предусмотрено конструкцией. Они могут иметь форму плоского кольца, шайбы или детали со специальным контуром. Исполнение определяют по чертежу, стандарту либо техническим условиям.
Где применяются прокладки из алюминия
- фланцевые и штуцерные соединения оборудования;
- резьбовые пробки, заглушки и сливные узлы;
- корпуса приборов и контрольно-измерительные линии;
- гидравлические и пневматические устройства;
- двигатели, редукторы и другие машинные агрегаты;
- соединения, изготовленные по отраслевым чертежам.
Перечень областей применения не означает взаимозаменяемость изделий. Даже при совпадающем внутреннем диаметре прокладки могут различаться наружным размером, толщиной, формой кромки и состоянием материала. Уплотнение выбирают для конкретной посадки, а не только по условному названию узла или внешнему сходству демонтированной детали.
Почему для уплотнения используют алюминий
Алюминий сочетает небольшую массу, технологичность и способность к пластической деформации. При расчетном усилии затяжки прокладка принимает рельеф сопрягаемых поверхностей и формирует контактный пояс. Пригодность материала для конкретной среды и режима подтверждают проектной документацией: свойства разных марок и состояний не следует считать одинаковыми.
Основные параметры алюминиевой прокладки
| Параметр | На что влияет | Что указывают при подборе |
|---|---|---|
| Внутренний диаметр | Проходное сечение и посадка на элемент узла | Номинальный размер и допуск |
| Наружный диаметр | Площадь контакта и размещение в посадочном месте | Размер по чертежу или образцу |
| Толщина | Степень обжатия и положение соединяемых деталей | Номинал с допустимым отклонением |
| Марка и состояние | Пластичность, твердость и совместимость со средой | Требования нормативной документации |
| Поверхность | Равномерность контакта после затяжки | Допустимые дефекты и чистоту обработки |
Для типовой кольцевой детали задают три базовых размера: внутренний и наружный диаметры, а также толщину. Если контур сложнее, дополнительно определяют отверстия, выступы, вырезы, фаски и другие элементы геометрии. Размеры должны соответствовать посадочному месту, чтобы прокладка не перекрывала канал и не смещалась при сборке.
Марка металла и состояние материала
Способность прокладки обжиматься связана с химическим составом и состоянием алюминия. Мягкий материал легче приспосабливается к поверхности, но конкретная марка выбирается не только по пластичности: учитываются прочность, коррозионное взаимодействие, температура и рабочая среда. Обозначение в заявке сверяют с документацией на соединение.
Сведения, необходимые для подбора
- назначение и тип герметизируемого соединения;
- внутренний диаметр, наружный диаметр и толщина;
- марка алюминия и состояние поставки;
- форма детали и дополнительные элементы контура;
- характеристики рабочей среды и режим узла;
- стандарт, технические условия или рабочий чертеж.
Если в документации указано полное условное обозначение, его желательно передать без сокращений. При заказе по чертежу важны читаемые размеры, допуски, требования к поверхности и материалу. Образец помогает проверить форму, но использованная прокладка после обжатия может иметь измененную толщину и контур, поэтому она не всегда подходит как единственный источник размеров.
Рабочая среда и совместимость материалов
Выбор уплотнения зависит от того, что находится внутри системы: жидкость, газ, масло, топливо или другая технологическая среда. Необходимо учитывать ее химическое воздействие на алюминий, вероятность электрохимической коррозии при контакте с иными металлами и режим эксплуатации. Окончательное решение принимают по проекту и отраслевым требованиям.
Условия, которые нельзя оценивать раздельно
Температура, давление, вибрация и цикличность нагрузки действуют на соединение одновременно. Прокладка, подходящая для спокойного статического режима, не обязательно сохранит требуемое уплотнение при частых нагревах, охлаждениях или пульсациях. Поэтому допустимые параметры устанавливают для всего узла, включая фланцы, крепеж и способ затяжки.
Требования к контактным поверхностям
Металлическая прокладка компенсирует только предусмотренные конструкцией микронеровности и не предназначена для исправления перекоса, глубоких рисок или деформации деталей. Перед сборкой оценивают плоскостность и чистоту посадочных поверхностей, удаляют остатки прежнего уплотнения и загрязнения способом, безопасным для материала оборудования.
Проверка деталей перед монтажом
- соответствие прокладки посадочному месту и проходу;
- отсутствие заломов, вмятин и поврежденных кромок;
- чистота сопрягаемых поверхностей и резьбового крепежа;
- отсутствие выраженного перекоса соединяемых деталей;
- правильное положение уплотнения относительно отверстия;
- готовность инструмента для контролируемой затяжки.
Использовать острый инструмент для очистки следует только тогда, когда он разрешен технологией и не оставляет новых повреждений. Абразивные частицы, стружка и остатки герметика могут нарушить контактный пояс. После подготовки поверхности защищают от повторного загрязнения, а прокладку извлекают из упаковки непосредственно перед установкой.
Монтаж и равномерное обжатие
При сборке прокладку размещают без перекоса и фиксируют в предусмотренном положении. Крепеж затягивают по принятой для узла последовательности, соблюдая установленное усилие или момент. Чрезмерная нагрузка способна вызвать избыточное расплющивание, выдавливание и повреждение деталей, а недостаточная не сформирует сплошной уплотняющий контакт.
Последовательность выполнения монтажных работ
Сначала проверяют размеры и маркировку изделия, затем очищают посадочные поверхности и совмещают элементы соединения. Крепеж предварительно наживляют, после чего затягивают постепенно и равномерно по технологической схеме. Завершающая проверка включает положение деталей, отсутствие видимого смещения и контроль соединения предусмотренным методом.
Повторное использование после разборки
В процессе затяжки алюминиевая деталь получает остаточную деформацию, за счет которой формируется уплотнение. После разборки ее геометрия и контактный рельеф уже отличаются от исходных. Возможность повторной установки определяет документация на оборудование, но для ответственных соединений обычно предусматривают новое изделие требуемого размера.
Признаки непригодности уплотнительного элемента
- трещины, надрывы или расслоение по кромке;
- глубокие царапины и поперечные риски;
- неравномерное обжатие по окружности;
- видимая овальность, изгиб или локальные вмятины;
- коррозионные поражения и стойкие загрязнения;
- несоответствие размеров документации на узел.
Оценка только по внешнему виду не заменяет правил технического обслуживания. Даже ровная прокладка может оказаться непригодной после работы, если материал упрочнился, изменилась толщина или нарушен контактный пояс. Решение о повторном применении не принимают произвольно: приоритет имеют руководство изготовителя оборудования и регламент предприятия.
Изготовление по стандарту или чертежу
Стандартное обозначение упрощает подбор, когда тип и размеры изделия полностью определены нормативным документом. Для нестандартных посадочных мест требуется рабочий чертеж с геометрией, допусками и техническими требованиями. В нем также указывают материал, состояние, требования к кромкам и поверхности, если они влияют на герметичность.
Контроль размеров и качества поверхности
При приемке проверяют соответствие маркировки и сопроводительных документов заказу, измеряют предусмотренные параметры и осматривают изделия. Заусенцы, деформированные кромки и глубокие дефекты могут мешать правильной посадке. Объем контроля, метод измерений и критерии приемки задаются стандартом, чертежом или согласованной спецификацией.
Хранение и обращение с прокладками
Тонкие металлические детали чувствительны к изгибу и ударам по кромке, поэтому их хранят в упаковке на ровной опоре. Разные типоразмеры и марки материала разделяют, сохраняя этикетки и идентификацию партий. На складе изделия защищают от влаги, химических загрязнений, абразивной пыли и контакта с повреждающими предметами.
Поставка алюминиевых уплотнительных прокладок
Для подготовки заявки направьте специалистам КМК наименование изделия, размеры, марку материала, нормативный документ или чертеж, количество и сведения о назначении. Эти данные помогут проверить комплектность технического задания и подобрать требуемое исполнение. Связаться с компанией можно по телефону +73952199497 или электронной почте irkutsk@kmk-24.ru.